


图纸提交前,先把加工语言说清楚
做铝型材定制加工,返工往往不是因为加工能力不够,而是图纸表达不完整。尺寸写了,基准没写;孔位标了,公差没定;型材选好了,加工方向却没交代。真正进入生产环节后,这些遗漏都会转化成沟通成本、排产延误和装配偏差。
工业铝型材常用于设备框架、安全防护罩、输送线和工作台,不同应用对铝型材定制加工的要求并不一样。外观看似接近的两套结构,可能一套更看重装配精度,另一套更在意现场改造空间。图纸提交前先把关键参数确认到位,后续交付会顺畅很多。
上海襄达工业铝型材有限公司长期服务工业自动化、智能制造、设备制造等项目,在上海松江建立标准化生产与加工体系,从型材选型、切割打孔到组装配套,核心经验并不只是“能加工”,而是能把图纸要求转成稳定可执行的工艺条件。
实际使用中,尺寸确认不能只看总长
很多图纸首先写的是型材长度,但在铝型材定制加工里,总长只是起点。更关键的是这根型材在结构里承担什么位置,是作为横梁、立柱,还是门框、滑轨安装边。位置不同,尺寸控制重点也会变。
例如设备框架更关注多根型材组合后的方正度,单根长度误差如果累积,最后表现出来的是对角线不一致。输送线支撑梁则更看重安装孔与端面的关系,因为电机座、托板和连接件通常要沿统一基准装配。
这几类尺寸要单独确认
- 成品总长尺寸:明确是否含切口修整余量。
- 加工基准到孔中心尺寸:避免只给孔间距,不给起算点。
- 端面到槽口、缺口、台阶尺寸:关系后续连接件装配。
- 成组件配合尺寸:如左右对称件、前后镜像件需标识区分。
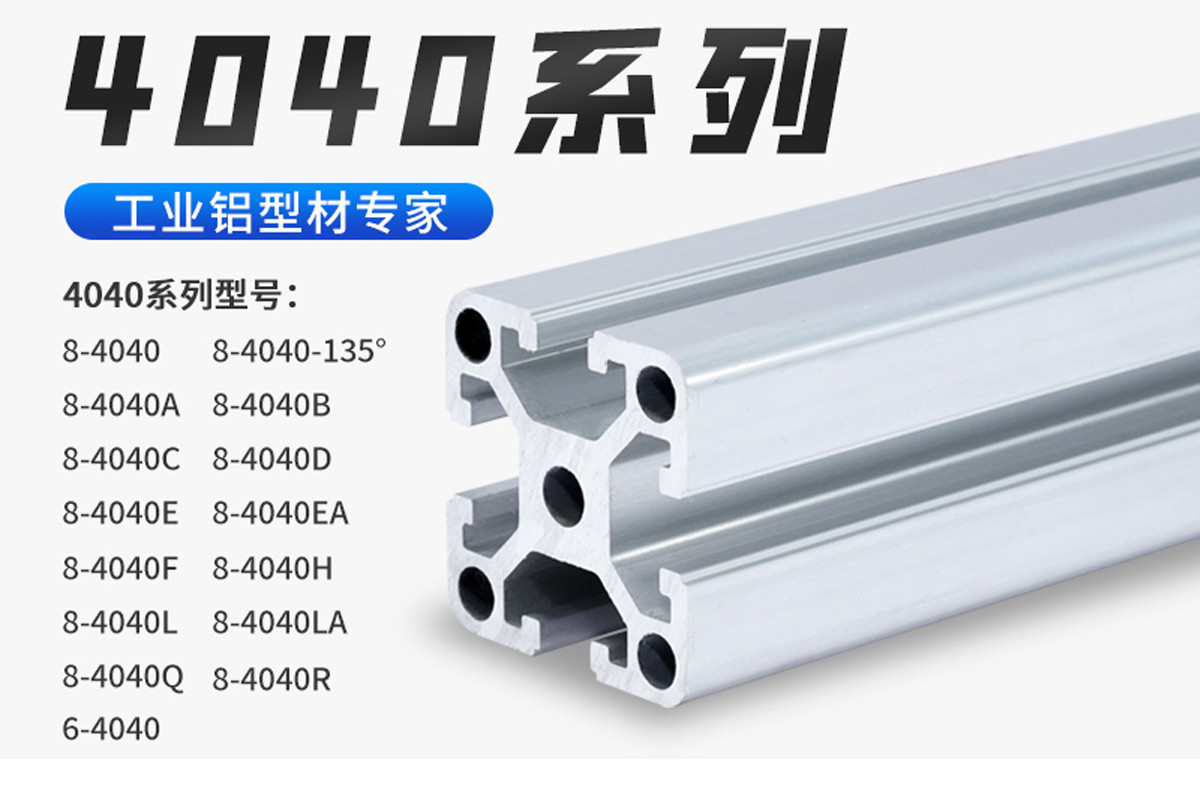
如果采用的是3030、4040、4080这类常用规格,现场往往容易误以为“标准型材都差不多”。但只要进入定制切割、打孔、攻丝或CNC处理,尺寸链就不再只由型材本身决定,而是由基准、工序和装配方式共同决定。
同样是孔位,不同场景下判断重点完全不同
孔位是铝型材定制加工中最容易引发返工的内容。问题通常不在“有没有孔”,而在孔位相对谁来定位,后续装的是什么,以及是否允许现场调整。
在安全防护罩项目里,孔位偏差会直接影响门板、合页和锁具安装,外观缝隙容易不均匀。到了输送线或自动化设备支架,孔位偏差又会传导到电机、传感器、导轨等部件,表现为装不上、需要扩孔,或者强行装配后产生应力。
若图纸里只写“钻孔Φ8,两侧各一”,加工端仍无法准确判断是从端面定位,还是从中心线定位。更稳妥的做法,是把孔径、孔深、数量、孔距、基准边和方向一次写全。
公差怎么定,要看装配方式而不是越严越好
不少图纸会把关键尺寸统一压得很紧,认为公差越小越保险。实际上,铝型材定制加工的公差设置要结合用途。装配靠连接件锁紧的框架,与要直接配合精密部件的加工件,对公差的需求不是一个层级。
设备框架常见的是切割长度公差与孔位公差控制合理即可,过度追求极限精度,只会增加加工难度和成本。相反,若型材上需要安装导轨、气缸座、治具定位块,局部尺寸和孔位就要单独提高要求,不能沿用普通框架标准。
公差确认时更实用的判断方式
- 先区分装饰性尺寸、结构性尺寸和功能性尺寸。
- 只对影响装配和运行的尺寸重点标注公差。
- 需要互换装配的批量件,公差要统一,不宜靠人工修配。
- 若现场还能调整,公差可适度放宽,换取更高性价比。
这也是很多项目在试样阶段就会先做小批量验证的原因。像XD-8-3030L这类常见工业铝型材型号,应用面很广,但最终公差策略仍要回到具体结构和安装方式上判断。
设备框架、防护罩、输送线,图纸关注点并不一样
在实际项目里,最常见的误判是把相似结构当成同一种加工需求。都是工业铝型材框架,设备主体和外围防护结构的判断重点可能完全不同。
设备框架更看重整体基准
这类场景通常要求结构稳定、安装面连续、后续扩展方便。图纸提交前要确认基准端、拼接关系、立柱高度一致性,以及是否需要预留线槽、面板安装孔和脚轮或地脚连接位置。
安全防护罩更看重开合与外观匹配
门框、观察窗、封板和密封条配合较多,孔位稍有偏移,就会出现门缝不匀、锁扣难对位等问题。这里不只是孔中心尺寸要准,左右件方向、铰链安装面、封板压边关系也要表达清楚。
输送线结构更在意接口连续性
输送线上的支腿、托架、动力安装位常常需要与其他设备对接。若图纸只以单件为单位,而不核对整线标高、中心距和安装节距,加工完成后很容易出现局部能装、整体不顺的问题。
容易被忽略的,不只是尺寸本身
很多铝型材定制加工项目延误,不是因为某个尺寸错了,而是图纸没把加工边界交代完整。比如攻丝深度未写、表面处理顺序不明、型材端面是否倒角没有说明,这些都可能影响后续装配和外观。
- 基准面未定义,导致同一尺寸理解不同。
- 区分不出通孔、盲孔、沉孔和攻丝孔。
- 忽略型材槽口方向,现场装配才发现反向。
- 只给二维尺寸,未说明立体安装关系。
- 把样件要求直接用于批量件,未评估工艺稳定性。
对于需要切割、打孔、攻丝、CNC加工并配合组装的项目,一站式服务的价值就在这里。加工端如果熟悉工业自动化现场,往往能提前发现图纸里的空白项,减少后续拆改。这也是上海襄达在长三角项目中积累出的实际优势。
提交图纸前,可按这几个动作再核对一遍
图纸准备到最后阶段,不必把所有内容都写得很复杂,但关键项一定要完整。更常见的做法,是把“能不能加工”升级为“能不能一次加工到位”。
- 先确认型材规格、长度、数量和方向标识是否一致。
- 再检查孔位是否都基于明确基准标注。
- 把需要重点控制的公差单独圈出,不要平均用力。
- 核对配套件接口,如角件、螺母、封板、脚轮安装方式。
- 若涉及批量加工,先确认试样标准和验收口径。
如果结构中使用了XD-8-3030L或其他常用工业铝型材型号,也建议同步核对配件体系和槽口适配关系,避免图纸没问题,装配件却不匹配。
把场景、尺寸、公差、孔位和基准放在同一张判断表里,往往比单纯修改某一个数值更有效。图纸提交前多做一次系统核对,能更早发现风险点,也更有利于控制铝型材定制加工的周期、成本和成品一致性。

Thank you very much for writing to us. Please leave your message and contact information, we will reply to you within 24 hours.
