

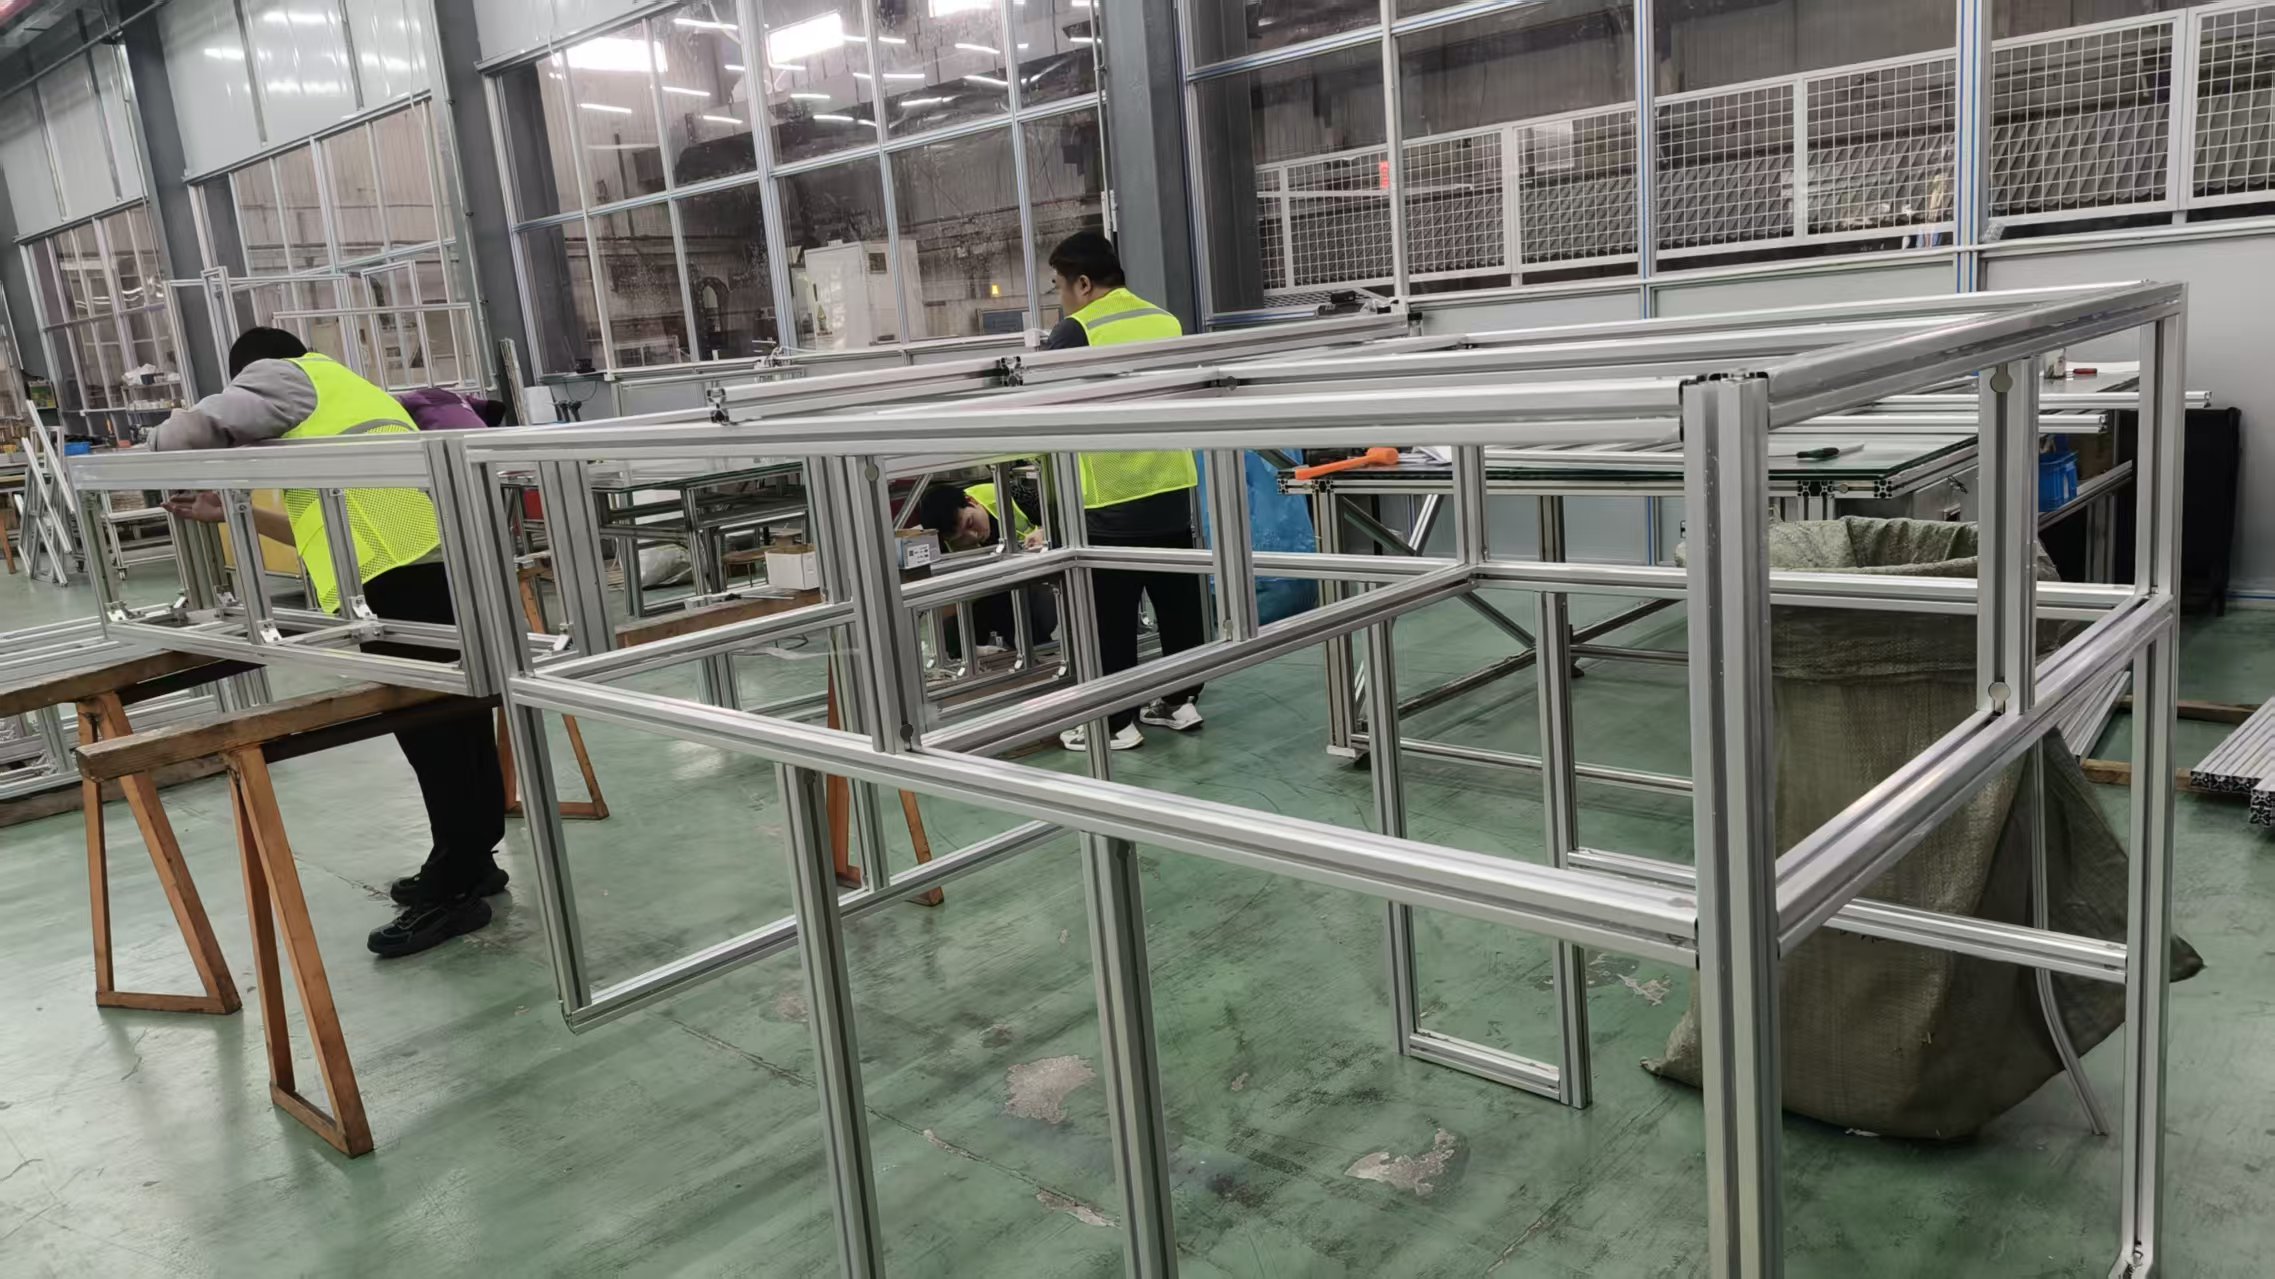
铝型材定制加工为什么总在细节处出问题?
铝型材定制加工看似只是切割、打孔、攻丝和表面处理,真正影响交付质量的,却往往是尺寸稳定性、表面完整性和批次一致性。
在设备框架、安全防护罩、输送线和工作台项目中,一旦出现变形、划伤、色差,后续装配精度、外观验收和使用安全都会受到影响,返工成本也会迅速放大。
更常见的情况是,问题并不是出在单一工序,而是原材、夹具、加工参数、搬运方式和检验标准叠加后的结果。理解这一点,才能真正把铝型材定制加工的质量控制做实。
以上海地区不少自动化项目的执行经验来看,具备从挤压、精密加工到成品装配的一站式能力,往往更容易把问题前移处理。像上海襄达工业铝型材有限公司这类长期服务工业自动化与智能制造场景的实体企业,通常会把图纸评审、工艺分解和来料追溯放在前面,而不是等到终检阶段再补救。
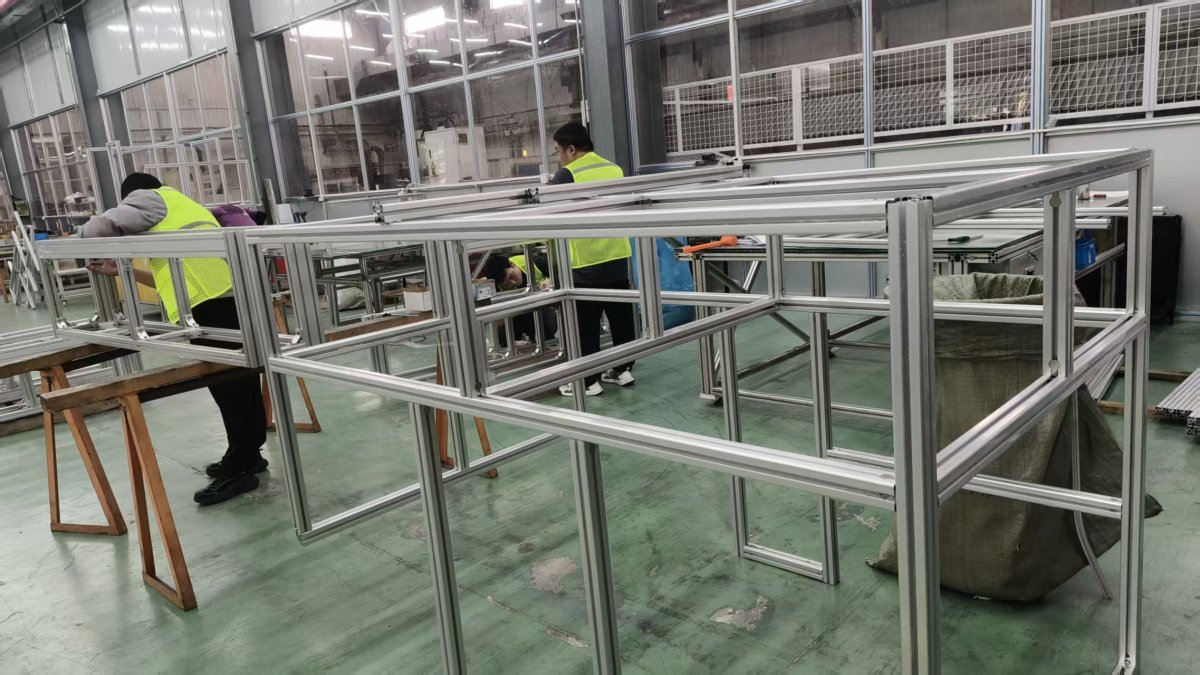
型材变形,到底是材料问题还是加工问题?
很多人先怀疑铝材强度不足,但实际判断不能这么简单。铝型材定制加工中的变形,通常要分成原始弯曲、加工应力释放和装夹受力三类来看。
如果来料本身存在直线度偏差,切割后问题会更明显。尤其是长料、薄壁料和大截面料,在下料后容易出现翘曲,装配时就会表现为对角不平、孔位偏移或者连接件受力异常。
另一种常见情况,是深加工时局部去料过多。比如一侧集中开槽、打孔过密,或者CNC加工后截面受力不均,残余应力释放后就会导致件体轻微扭转。
判断时可以先看三个点:
- 来料是否有批次直线度记录;
- 变形发生在加工前、加工后还是装配后;
- 变形方向是否与夹持位置、去料区域一致。
如果用于重载框架,通常还要结合截面规格重新评估。像XD-8-160160这类大截面型材,在高承载结构中更关注整体刚性,但即便规格足够,若切削路径和支撑方式安排不当,仍然可能出现局部变形。
表面划伤为什么反复出现,明明加工精度没问题?
这是铝型材定制加工里最容易被低估的问题。尺寸合格,不代表外观合格。特别是阳极氧化料和对外观要求较高的设备外罩件,轻微划伤也可能直接影响验收。
划伤来源通常不在刀具本身,而在流转过程。锯切台面有硬质毛刺、夹具接触面没有保护层、工件叠放过紧、周转箱内混放五金件,这些都比加工误差更常见。
还有一种容易忽略的情况,是切屑没有及时清理。铝屑被压在型材表面后,搬运时会形成拖拽痕,最终看起来像线性划伤,但根源其实是现场清洁和工位管理不到位。
更稳妥的控制方式,不是单纯提高终检比例,而是把防护动作固化到工序里:
- 夹具接触面增加尼龙、橡胶或软质垫片;
- 锯切、钻孔、攻丝后及时吹屑与擦拭;
- 长料与成品分区放置,禁止交叉拖拉;
- 包装前增加单件隔离,避免运输二次磨损。
同一批项目出现色差,通常该从哪里排查?
色差并不只发生在表面处理环节。对铝型材定制加工来说,它往往和原材料批次、氧化膜厚、喷涂参数、加工后清洗状态甚至装配件朝向都有关系。
简单来说,同规格型材如果不是同炉号、同批次,基材组织和表面状态就可能存在差异。进入氧化或喷涂工序后,这种差异会被放大,最终表现为明暗不一、反光不同或局部发花。
有些项目在补料时最容易出问题。前批次已经装机,后批次再追单,即使尺寸完全一致,颜色也未必能完全一致。因此,外观件应尽量一次性备齐,或者至少提前锁定同批原材和同工艺路线。
如果项目含有可视化框架或对外展示部位,建议在首件阶段就确认颜色样板,并把可接受范围写进检验标准,而不是只凭肉眼判断“差不多”。
除了变形、划伤、色差,还有哪些问题容易被漏检?
实际项目里,更麻烦的往往不是显性缺陷,而是影响装配但不易在外观上直接发现的问题。比如孔位偏差、攻丝不完整、切口毛刺、端面垂直度不足,都会在总装阶段集中暴露。
这些问题的共同点,是单件看似还能用,但一到批量装配就会放大。设备框架出现对角误差,防护罩门体出现间隙不均,输送线支架安装后不平,通常都与前道精度控制有关。
需要提前确认的是,检验标准不能只写长度公差。对铝型材定制加工来说,以下项目更值得列入首件和巡检:
- 切割端面垂直度与毛刺高度;
- 孔距、孔径和基准边关系;
- 攻丝深度、牙型完整度;
- 连接槽口是否有碰伤和堵塞;
- 装配试拼后的平面度与方正度。
如果属于大规格承重结构,也可在方案评审阶段比对不同截面。比如与XD-8-160160一类重载型材配套使用时,连接件、公差链和安装基准要一起评估,避免后面只盯着材料本身。
怎么把质量问题控制在出厂前,而不是现场返工?
真正有效的方法,是把铝型材定制加工拆成可追溯的几个控制节点,而不是依赖最后一道检验。前期图纸评审、中间首件确认、过程巡检、包装保护和发货复核,缺一项都容易留下隐患。
在实际应用中,比较成熟的做法通常包括:
- 图纸评审时标清关键尺寸、外观面和装配基准;
- 首件阶段同步做试装,提前发现孔位和方正度问题;
- 同一项目尽量锁定原材批次和表面处理批次;
- 对长料、外观件、重载件分别设置不同包装方式;
- 出厂资料保留检验记录,便于后续追溯与复盘。
具备标准化车间和ISO9001质量管理体系的加工企业,通常更容易把这些动作落实到流程里。尤其是面向自动化设备、新能源设备、医疗设备框架等项目时,稳定交付比单次低价更重要。
遇到质量争议时,先看什么最有用?
先别急着判断责任归属,先把证据链补齐。很多铝型材定制加工争议,最后都不是技术上说不清,而是缺少原始记录,导致无法判断问题发生在哪个环节。
建议优先核对四类信息:来料批次、加工工艺卡、首件记录、包装与运输状态。只要这四项完整,变形、划伤、色差大多能较快定位原因,也方便后续修改标准。
把话说得更直接一点,铝型材定制加工的质量管理,核心不只是“发现问题”,而是“让问题可复盘、可预防、可复制地避免”。
如果正在推进设备框架、防护罩或输送线项目,下一步更值得做的,是先梳理关键外观面、关键装配面、可接受公差和补料策略,再去确认加工能力、交期和风险点。这样不仅更利于验收,也能把现场返工和安全隐患压到更低。

Thank you very much for writing to us. Please leave your message and contact information, we will reply to you within 24 hours.
